Mae Armature Magnetig Relay EV yn trosi grym magnetig yn symudiad mecanyddol, felly mae ei geometreg, straen gweddilliol, cyflwr wyneb, ac ymateb magnetig yn effeithio'n uniongyrchol ar deithio cyswllt, ymddygiad rhyddhau, bwlch aer, a chysondeb newid. Ar gyfer cymwysiadau adran injan-, gall strategaeth rheoli stampio ymarferol dargedu goddefiannau dimensiwn o gwmpas ± 0.03 mm ar nodweddion swyddogaethol, uchder burr rheoledig, a gwastadrwydd sefydlog ar ôl ffurfio, gyda gwerthoedd terfynol wedi'u diffinio gan y lluniad cyfnewid a'r gylched magnetig.
Nid plât dur wedi'i stampio yn unig yw'r armature. Mae'n gydran magnetig swyddogaethol y mae ei drwch, safle twll, geometreg polyn, ongl blygu, a straen gweddilliol yn rhyngweithio â'r coil, yr iau, y gwanwyn dychwelyd, a'r mecanwaith cyswllt.
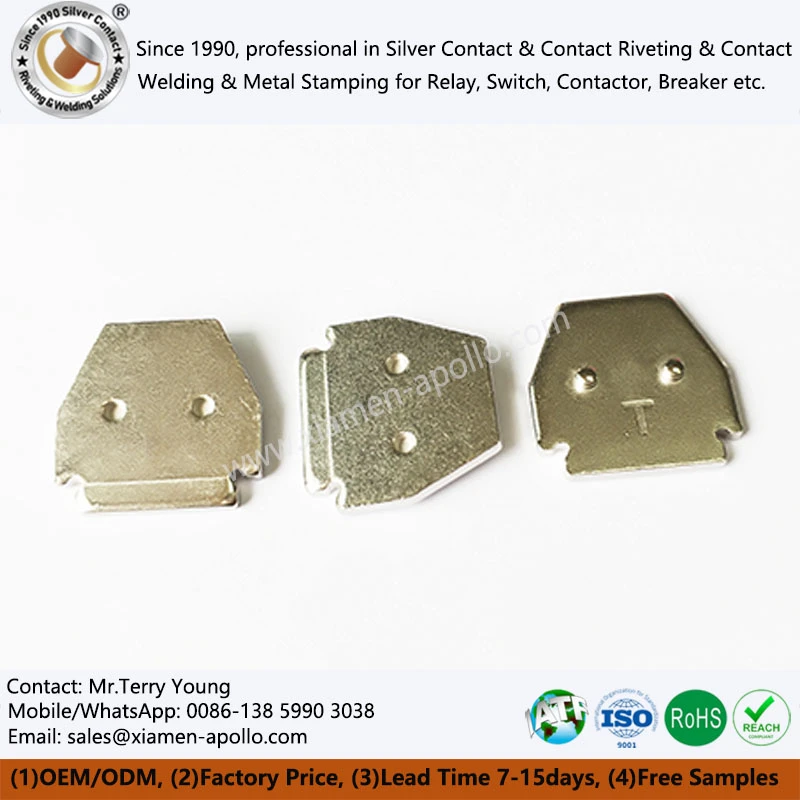
Trwch Armature a Geometreg Stampio ±0.03 mm
Ar gyfer rhannau stampio armature ras gyfnewid modurol, dewisir trwch deunydd fel arfer ynghyd â'r gylched magnetig yn hytrach nag yn annibynnol.
Mae eitemau rheoli peirianneg nodweddiadol yn cynnwys:
| Nodwedd arfogaeth | Targed rheoli peirianneg nodweddiadol | Prif risg |
|---|---|---|
| Trwch deunydd | ±0.03–0.05 mm | Amrywiad grym magnetig |
| Safle twll | ±0.03 mm | Cynulliad gwrthbwyso |
| Proffil allanol | ±0.03–0.05 mm | Aliniad polyn |
| Ongl plygu | ±0.5 gradd lle bo'n berthnasol | Amrywiad bwlch aer |
| Gwastadedd swyddogaethol | Wedi'i ddiffinio gan lun, yn aml Llai na neu'n hafal i 0.05 mm | Tilt armature |
| Burr uchder | Proses-benodol, wedi'i reoli gan luniadu | Ymyrraeth coil/iau |
| Cyflwr wyneb | Dim craciau na delamination | Blinder a chorydiad |
Ystodau cyfeirio peirianyddol yw'r gwerthoedd hyn yn hytrach na manylebau cyfnewid cyffredinol. Dylid sefydlu'r terfyn rheoli cynhyrchu o luniad CAD y cwsmer, cynllun GD&T, cyfrifiad cylched magnetig, a data dilysu.
Geometreg Cylched Magnetig ar Raddfa 0.01–0.05 mm
Mae'r armature a'r iau yn ffurfio llwybr magnetig. Gall newid geometrig bach ar ryngwyneb y polyn newid y bwlch aer effeithiol ac felly'r grym electromagnetig sydd ar gael i oresgyn llwyth y gwanwyn a ffrithiant mecanyddol.
Am y rheswm hwn, dylai arolygu ganolbwyntio ar ddimensiynau swyddogaethol yn hytrach na dim ond hyd a lled cyffredinol.
Mae pwyntiau gwirio nodweddiadol yn cynnwys:
- Pegwn-wynebu paraleliaeth o fewn y terfynau a ddiffinnir gan y lluniad.
- Lleoliad y twll colyn wedi'i reoli i tua ±0.03 mm lle nodir.
- Armature-i-geometreg paru iau wedi'i wirio gan CMM neu fedryddion pwrpasol.
- Adrannau ffurfiedig wedi'u gwirio ar gyfer springback ar ôl stampio.
- Gwastadedd wedi'i fesur ar ôl ymlacio straen yn hytrach nag yn syth ar ôl taro sy'n ffurfio.
Lawrlwythwch Daflen Fanyleb Deunydd Cyswllt
Injan{0}}Compartment Tymheredd a Dirgryniad: Dewis Deunydd ar 150 gradd -Amodau Dosbarth
Gall armature ras gyfnewid modurol brofi beicio tymheredd dro ar ôl tro, dirgryniad injan, llwytho sioc, a actifadu magnetig. Rhaid i'r deunydd stampio felly gynnal sefydlogrwydd dimensiwn tra'n darparu'r priodweddau magnetig sy'n ofynnol gan y gylched ras gyfnewid.
Ar gyfer armatures magnetig, gellir dewis duroedd magnetig carbon isel a graddau ferromagnetig penodedig eraill yn ôl ymddygiad dirlawnder, gorfodaeth, athreiddedd, cryfder mecanyddol, amddiffyniad cyrydiad, a gofynion ffurfio.
Ni ddylai dewis deunydd ddibynnu ar gryfder tynnol yn unig.
| Priodwedd materol | Ystyriaeth peirianneg | Effaith ar armature ras gyfnewid |
|---|---|---|
| Cynnwys carbon | Mae lefelau is yn gyffredinol yn cefnogi ymateb magnetig | Yn dylanwadu ar orfodaeth a athreiddedd |
| Cryfder cynnyrch | Rhaid cefnogi ffurfio a llwyth gwasanaeth | Yn rheoli anffurfiad parhaol |
| Caledwch | Rhaid aros yn gydnaws â stampio | Yn effeithio ar draul marw a springback |
| Athreiddedd magnetig | Rhaid cyfateb cylched magnetig | Yn dylanwadu ar rym atyniad |
| Gorfodaeth | Yn gyffredinol, mae gwerthoedd is yn cael eu ffafrio ar gyfer gweithredu magnetig meddal | Yn dylanwadu ar magnetedd gweddilliol |
| Trwch dalen | Wedi'i reoli gan fanyleb deunydd sy'n dod i mewn | Yn effeithio'n uniongyrchol ar y llwybr magnetig |
| Gorchudd wyneb | Wedi'i ddiffinio gan ofynion cyrydiad a thrydanol/mecanyddol | Yn dylanwadu ar gynulliad a chorydiad |
Ar gyfer craidd ras gyfnewid modurol cynhyrchu, dylai archwiliad deunydd sy'n dod i mewn gysylltu rhif coil, gradd deunydd, trwch, data mecanyddol, a gofynion eiddo magnetig â'r lot gorffenedig.
Stampio Straen a Rheoli Gwastadedd 0.05 mm
Mae stampio oer yn cyflwyno dadffurfiad plastig a straen gweddilliol. Mewn armature, gall straen gweddilliol heb ei reoli gyfrannu at ystumio ar ôl ffurfio, storio, amlygiad gwres, neu gydosod.
Dilyniant rheoli defnyddiol yw:
- Archwiliad taflen sy'n dod i mewn.
- Stampio marw-cynyddol.
- Yn{0}}samplu dimensiwn y broses.
- Gwastadedd ac archwilio proffil.
- Deburing neu driniaeth ymyl rheoledig lle nodir hynny.
- Glanhau.
- Triniaeth arwyneb os oes angen.
- Arolygiad dimensiwn a swyddogaethol terfynol.
Lle mae priodweddau magnetig yn sensitif i straen sy'n ffurfio, gellir gwerthuso proses lleddfu straen neu anelio penodedig. Rhaid dilysu tymheredd ac awyrgylch y broses yn erbyn y radd ddur a ddewiswyd; ni ddylid trosglwyddo tymereddau anelio generig rhwng deunyddiau heb ddilysu metelegol.
Stampio Die Blaengar: ±0.03 mm Ailadroddadwyedd ar draws Cynhyrchu Cyfaint Uchel-
Defnyddir stampio marw cynyddol yn gyffredin pan fo armature ras gyfnewid modurol yn gofyn am dyllu, blancio, ffurfio, bathu neu blygu dro ar ôl tro ar gyfaint cynhyrchu.
Nid cyflawni ±0.03 mm ar y darnau cynhyrchu cyntaf yn unig yw'r her beirianneg. Rhaid i'r marw gynnal sefydlogrwydd dimensiwn ar draws rhediadau cynhyrchu hir wrth i draul dyrnu, clirio marw, bwydo stribedi, amrywiad materol, ac amodau'r wasg newid.
Clirio Die a Monitro Gwisgo 0.01 mm
Punch{0}}i-farw mae clirio yn dylanwadu ar ansawdd torri, uchder byrr, treiglad ymyl, oes offer, a gallu i ailadrodd dimensiwn.
Ar gyfer cydrannau ras gyfnewid dur tenau, rhaid cyfrifo'r cliriad o radd deunydd a thrwch yn hytrach na'i gopïo o ran arall.
| Newidyn proses | Paramedr a reolir | Ymateb arolygu nodweddiadol |
|---|---|---|
| Trwch stribed | Goddefgarwch deunydd sy'n dod i mewn | Mesur micromedr |
| Die clirio | Deunydd-benodol | Cofnod gosod offer |
| Cae bwydo | Gwerth lluniadu/offeryn | Gwirio awtomatig neu fesurydd |
| Aliniad peilot | Offeryn-benodol | Arolygiad gosod |
| Pwnsh gwisgo | Proses-ddibynnol | Arolygiad wedi'i drefnu |
| Burr uchder | Lluniad-diffiniedig | Mesuriad optegol neu gyffyrddol |
| Ffurfio uchder | Lluniad-diffiniedig | Mesurydd uchder/CMM |
| Diamedr twll | ±0.02–0.03 mm lle y nodir | Mesurydd pin/CMM |
Dylid dylunio marw cynyddol hefyd o amgylch y dilyniant o anffurfiad. Os defnyddir twll fel datwm lleoli ar gyfer gweithrediad plygu diweddarach, mae ei gywirdeb lleoliadol yn dod yn newidyn rheoli proses yn hytrach na gofyniad dimensiwn ynysig.
Mewn-Die Forming a Springback Control ar ±0.5 gradd
Mae armatures sy'n cynnwys tabiau, troadau, bachau, neu adrannau gwrthbwyso angen iawndal springback.
Pennir yr ongl derfynol gan:
- Cryfder cynnyrch deunydd.
- Trwch dalen.
- Radiws plygu.
- Cyfeiriad grawn.
- Ffurfio dyfnder.
- Geometreg marw.
- Gweithio-ymddygiad caledu.
Am y rheswm hwn, dylai'r dyluniad offer sefydlu iawndal o ddata cynhyrchu mesuredig yn hytrach na chyfrifiadau tro damcaniaethol yn unig.
Pan fydd y armature yn ymgysylltu â chludwr cyswllt neu wanwyn dychwelyd, gall gwyriad onglog hyd yn oed 0.5 gradd newid y berthynas fecanyddol rhwng cydrannau. Felly, dylai dimensiynau swyddogaethol dderbyn rheolaeth dynnach na dimensiynau cosmetig anweithredol.
Ymgynghorwch â'n Peirianwyr Trydanol Heddiw
Armature – Yoke Goddefiant Pentwr-I fyny: ±0.03 mm Aliniad Swyddogaethol
Mae perfformiad magnetig ras gyfnewid yn cael ei bennu gan y gylched magnetig gyflawn. Ni ellir cymhwyso'r armature yn annibynnol ar yr iau, y coil, geometreg polyn, llwyth y gwanwyn, a theithio mecanyddol.
Dylai adolygiad stac goddefgarwch defnyddiol archwilio:
Proffil armature → sefyllfa colyn → ongl armature → sefyllfa iau → bwlch aer magnetig → llwyth gwanwyn → cyswllt teithio.
Os yw pob cydran yn aros yn unigol "o fewn goddefiant" ond bod y pentwr cronedig-i fyny yn symud y bwlch magnetig y tu hwnt i'w ystod swyddogaethol, gall y ras gyfnewid ddangos ymddygiad casglu neu ryddhau anghyson.
Ras Gyfnewid Modurol Armature yn erbyn Yoke: Gwahaniaeth Swyddogaethol ar Raddfa 0.03 mm
| Cydran | Prif swyddogaeth | Pryder dimensiwn allweddol | Ffocws arolygu nodweddiadol |
|---|---|---|---|
| Armature | Yn trosi atyniad magnetig yn symudiad | Perthynas colyn/polyn | CMM, medryddion |
| iau | Yn cwblhau cylched magnetig | Geometreg polyn a mowntio | CMM, mesurydd proffil |
| Craidd | Yn arwain fflwcs magnetig | Coil/concentricity craidd | Mesurydd/CMM |
| Dychwelyd y gwanwyn | Rheolaethau rhyddhau grym | Uchder llwytho a gosod | Profwr grym |
| Cysylltwch â chludwr | Yn trosglwyddo symudiad armature | Teithio a safle | Mesurydd swyddogaethol |
Mae'r armature fel arfer yn cario'r cyfuniad uchaf o sensitifrwydd geometrig a swyddogaethol oherwydd ei fod yn symud o'i gymharu â'r gylched magnetig wrth drosglwyddo dadleoliad mecanyddol ar yr un pryd.
Rheoli Dirgryniad ar Fandiau Prawf 10–200 Hz
Gall rhaglenni dilysu modurol nodi proffiliau dirgryniad sy'n amrywio'n sylweddol yn ôl platfform cerbyd, safle cyfnewid, a safon cwsmeriaid. Felly, ni ddylid neilltuo "graddfa dirgryniad modurol" generig i armature wedi'i stampio heb y proffil prawf gwirioneddol.
Gall dilysu peirianneg gynnwys:
- Dirgryniad Sin.
- Dirgryniad ar hap.
- Sioc mecanyddol.
- Beicio tymheredd.
- Amlygiad-tymheredd uchel.
- Newid swyddogaethol yn ystod profion amgylcheddol.
Dylid sefydlu'r fframwaith dygnwch a dibynadwyedd lefel y ras gyfnewid berthnasol yn erbyn y fanyleb cwsmer a'r safon cyfnewid perthnasol. Mae IEC 61810-2:2017 yn darparu darpariaethau ar gyfer gwerthuso nodweddion dygnwch cyfnewid a dibynadwyedd, tra gall gofynion modurol sy'n benodol i gymwysiadau ychwanegu profion amgylcheddol a mecanyddol ar wahân.
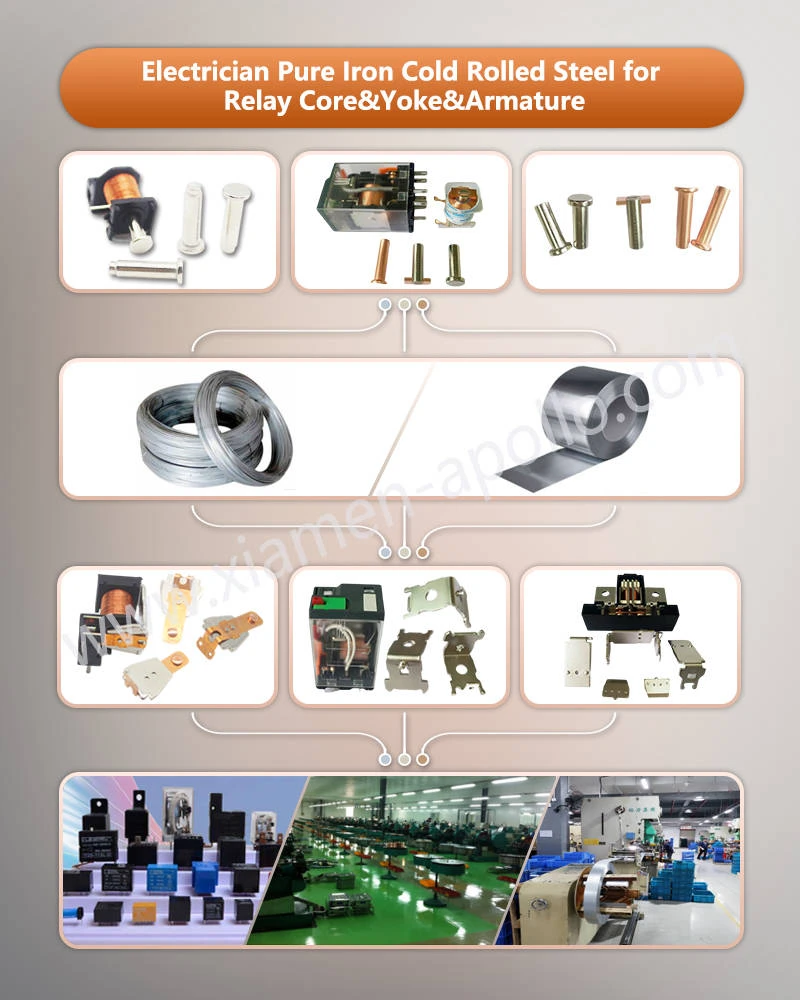
IATF 16949 Olrhain: Lot Deunydd i'r Swp Armature Terfynol
Rhaid i gyflenwr cydrannau ras gyfnewid IATF 16949 reoli mwy nag arolygiad dimensiwn terfynol. Mae cynhyrchu modurol yn gofyn am reolaethau proses wedi'u dogfennu, adnabyddiaeth, olrhain, dilysu gosodiadau, cynnal a chadw ataliol, a gweithdrefnau datrys problemau.
Roedd yr IATF{0}}yn cydnabod gofynion QMS modurol ar gyfer cyflenwyr is-yn benodol yn nodi cynlluniau rheoli, dilysu gosodiadau, cynnal a chadw ataliol, adnabod ac olrhain, a rheolaethau proses fel gofynion perthnasol.
Gellir strwythuro cadwyn olrhain ymarferol ar gyfer stampio armature cyfnewid fel:
Llawer melin ddur → archwiliad sy'n dod i mewn → adnabod hollti/coil → swp stampio → gosodiad marw blaengar-mewn-archwiliad proses → arolygiad terfynol → label pacio → llwyth cludo.
Data Cynllun Rheoli ar 100% / Lefelau Arolygu Samplu
Dylai amlder yr arolygiad gyfateb i risg y nodwedd a chynllun rheoli'r cwsmer.
| Nodweddiadol | Dull rheoli a awgrymir | Cofnod nodweddiadol |
|---|---|---|
| Gradd deunydd | Tystysgrif + dilysiad sy'n dod i mewn | Adroddiad materol |
| Trwch dalen | Micromedr | Arolygiad sy'n dod i mewn |
| Safle twll | CMM/mesurydd | Adroddiad dimensiynol |
| Proffil | Optegol/CMM | Erthygl gyntaf + cyfnodol |
| Burr uchder | Microsgop/optegol | Archwilio prosesau |
| Gwastadedd | Plât wyneb / CMM | Arolygiad terfynol |
| Ffurfio ongl | Mesurydd pwrpasol/CMM | Archwilio prosesau |
| Cyflwr wyneb | Gweledol/optegol | 100% neu samplu |
| Adnabod swp | Cod bar/cod lot | Cofnod olrhain |
Dylai'r union amlder samplu gael ei bennu gan y cynllun rheoli cymeradwy, gofynion cwsmeriaid, gallu prosesau, a dosbarthiad nodweddiadol.
Ymateb PPAP ac 8D ar gyfer Anghydffurfiaeth ±0.03 mm
Ar gyfer rhaglenni modurol, dylai gwyriadau dimensiwn gael eu cysylltu â phroses datrys problem wedi'i dogfennu.
Dylai ymchwiliad 8D defnyddiol ar gyfer gwyriad armature archwilio:
- Marw gwisgo.
- Punch{0}}i-farw clirio.
- Cywirdeb bwydo stribed.
- Amrywiad trwch deunydd.
- Tunelledd y wasg a chyflwr strôc.
- Canllaw-aliniad postio.
- Halogi offer.
- Amrywiad system-mesur.
- Paramedrau gosod cymeradwy blaenorol.
Mae gofynion modurol presennol IATF hefyd yn nodi datblygiad QMS cyflenwyr, rheolaethau ar sail risg, adnabyddiaeth ac olrheinedd, a datrys problemau strwythuredig fel rhan o'r fframwaith ansawdd modurol.
FAQ: Caffael Armature Relay Modurol a Rheoli Ansawdd
Beth yw'r amser arweiniol safonol ar gyfer samplau craidd ras gyfnewid modurol arferol?
Mae samplau prototeipio cyflym gan ddefnyddio EDM gwifren ac offer meddal yn cael eu danfon o fewn 10 i 15 diwrnod busnes, tra bod angen 10 i 15 diwrnod ar samplau marw cynyddol masgynhyrchu.
Sut ydych chi'n sicrhau sero burrs ar y critigolPlât Armature wedi'i Stampio ar gyfer Ras Gyfnewid EV Foltedd Uchel?
Rydym yn cyflogi marw carbid blaengar gyda rheolaeth clirio awtomataidd ac yn cynnal trothwyau uchder burr llym o lai na neu'n hafal i 0.02 mm, wedi'u gwirio trwy gymaryddion optegol.
Beth yw'r swm archeb lleiaf (MOQ) ar gyfer iau cyfnewid wedi'u cynllunio'n arbennig?
Mae'r MOQ safonol yn dechrau ar 1,000 o unedau ar gyfer rhediadau marw blaengar arferol, er y gellir negodi symiau cychwynnol is ar gyfer prosiectau datblygu peirianneg ar y cyd.
cysylltwch â ni
Anfoner yArmature Magnetig Relay EVlluniadu, gradd deunydd, cyfaint blynyddol, a goddefgarwch gofynnol nawr ar gyfer adolygiad dichonoldeb stampio offer a blaengar, gan gynnwys rheoli dimensiynau, olrheiniadwyedd deunyddiau, a dogfennaeth ansawdd modurol.